


⚙️ ماشینآلات و تجهیزات پیشرفته صنایع تبدیلی و فرآوری آبزیان
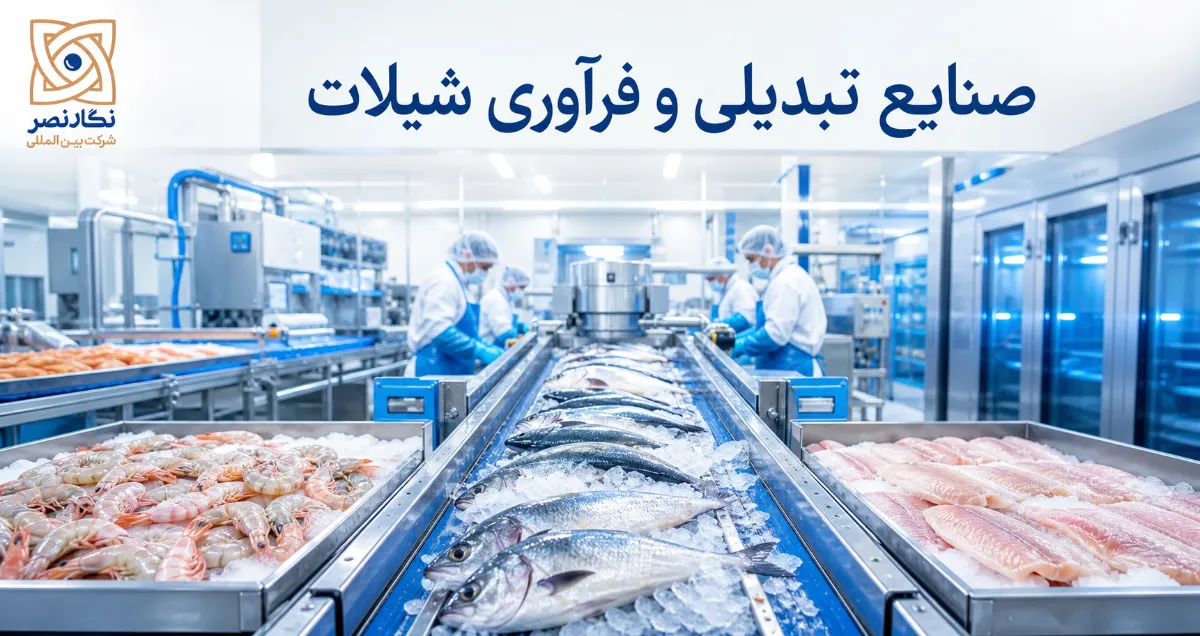
مبانی علمی و ترمودینامیک در طراحی خطوط فرآوری شیلات
پروژه راه اندازی کارخانه فرآوری آبزیان فراتر از چیدمان فیزیکی ماشینآلات صنعتی است؛ این فرآیند نیازمند درک عمیقی از بیوشیمی بافت ماهی، مکانیک سیالات، و ترمودینامیک انتقال حرارت است. بافت عضلانی آبزیان به دلیل دارا بودن اسیدهای چرب غیراشباع (PUFA) و رطوبت بالا، به شدت در برابر اکسیداسیون لیپیدی و دناتوره شدن پروتئینها آسیبپذیر است. از این رو، استانداردهای طراحی در این صنعت بر مبنای حفظ ساختار سلولی، کاهش بار میکروبی، و اتوماسیون دقیق فرآیندهای حرارتی و مکانیکی پایهگذاری شدهاند. در ادامه، کالبدشکافی علمی و فنیِ مدرنترین سیستمهای فرآوری شیلاتی را در چرخههای مختلف تولید بررسی خواهیم کرد.
هیدرودینامیک شستشو و کاهش بار میکروبی
گام نخست در تضمین کیفیت محصول، طراحی پیشرفته ماشین آلات شستشو و آماده سازی آبزیان است. در سیستمهای مدرن، از مکانیسم جریان آشفته (Turbulent Flow) همراه با نازلهای فشار بالا استفاده میشود. این ترکیب، پدیده کاویتاسیون (Cavitation) را در مقیاس میکرو ایجاد میکند که منجر به جداسازی کامل بیوفیلمهای باکتریایی، موکوس و آلایندههای سطحی بدون ایجاد تنش مکانیکی به فلس و پوست میشود.
همگامسازی این سیستم با ژنراتورهای اوزون (O3) و فیلتراسیون درام گردان، ضمن کاهش لگاریتمی واحدهای تشکیلدهنده کلنی باکتری (CFU)، مصرف آب را از طریق سیرکولاسیون مداربسته تا ۵۰ درصد بهینهسازی میکند.
سنسورهای نوری و بینایی ماشین در گریدینگ
کالیبراسیون و یکنواختی ابعادی ماهی، پیشنیاز اصلی برای راندمان سیستمهای حرارتی (انجماد و پخت) است. دستگاه سورتینگ و گریدینگ ماهی امروزه مجهز به الگوریتمهای پیچیده بینایی ماشین (Machine Vision) و سنسورهای طیفسنجی نوری است. این تجهیزات قادرند تا ۱۰ پارامتر مورفولوژیک (طول، ضخامت، لکههای خونی و بافت) را در کسری از ثانیه آنالیز کنند.
تلفیق این پردازشگرهای تصویری با لودسلهای دینامیک (Dynamic Load Cells)، تفکیک وزنی را با دقت اعشار گرم انجام میدهد. این یکنواختی، انتقال حرارتِ همگن در تونلهای انجماد و اتوکلاوها را تضمین کرده و از پختِ ناقص یا انجماد نامتوازن جلوگیری مینماید.
سینماتیک برش و مکانیک استحصال گوشت
ساختار استخوانی گونههای پلاژیک و دمِرسال تفاوتهای بنیادینی با یکدیگر دارند. توسعه دستگاه فیله کن و پوست کن ماهی بر اساس سینماتیک حرکت تیغهها و هندسه آناتومیک ماهی صورت میگیرد. سیستمهای پیشرفته با بهرهگیری از اسکنرهای التراسونیک، نقشه سهبعدی استخوانبندی هر ماهی را استخراج کرده و موقعیت تیغههای دوار را با استفاده از موتورهای سروو (Servo Motors) با خطای کمتر از ۰.۱ میلیمتر تنظیم میکنند.
این مکانیزمِ هوشمندِ بازخوردگیر، ضمن جلوگیری از پدیده Gaping (از همگسیختگی میومرهای بافت گوشت)، بالاترین راندمان استحصال (Yield Percentage) را به ارمغان میآورد. همچنین در ماژولهای پوستکن، استفاده از درامهای فوقسرد (Chilled Drums) مانع از ذوب شدن چربیهای زیرپوستی (Subcutaneous fats) در اثر اصطکاک تیغه شده و یکپارچگی فیزیکی محصول حفظ میگردد که این موضوع تأثیر مستقیمی بر سودآوری صنایع تبدیلی شیلات دارد.
ترمودینامیک انجماد سریع و کریستالیزاسیون
کیفیت محصول منجمد رابطه مستقیمی با سرعت عبور از محدوده بحرانی دما (منهای ۱ تا منهای ۵ درجه سانتیگراد) دارد. طراحی تجهیزات سردخانه و تونل انجماد شیلات (بهویژه سیستمهای IQF و کرایوژنیک)، بر پایه قانون انتقال حرارت فوریه استوار است. با ایجاد جتهای هوای سردِ با سرعت بالا (Impingement Airflow)، لایه مرزیِ حرارتی پیرامون محصول شکسته شده و انجماد در چند دقیقه صورت میپذیرد.
این سرعت بالا مانع از تشکیل ماکروکریستالهای یخ درونسلولی میشود. در نتیجه، غشای سلولی سالم مانده و هنگام دیفراست (یخزدایی)، پدیده Drip Loss (خروج خونابه و مواد مغذی) به حداقلِ ممکن تقلیل مییابد.
مهندسی حرارتی در استریلیزاسیون تجاری
فرآیند پروسس در تجهیزات خط تولید کنسرو ماهی، یکی از حساسترین گلوگاههای مهندسی ایمنی مواد غذایی است. دستگاههای درببند موظفند یک دوخت مضاعف (Double Seam) کاملاً هرمتیک ایجاد کنند تا از نفوذ هوا جلوگیری شود. سپس محصول وارد ریتورتها (اتوکلاوهای صنعتی) میگردد.
در اینجا، محاسبه دقیق شاخص کشندگی حرارتی یا مقدار F0 بسیار حیاتی است. سیستمهای کنترل PLC با تنظیم دقیق پروفایل دما، فشارِ متقابل (Counter-pressure) و زمان، اطمینان حاصل میکنند که اسپورهای مقاومِ پاتوژنهایی نظیر Clostridium botulinum به طور کامل نابود شوند، در حالی که اسیدهای چرب امگا-۳ دچار اکسیداسیون حرارتی نگردند.
بیوشیمی ضایعات و اقتصاد چرخشی (Circular Economy)
در خطوط صنعتی، تا مرز ۵۰ درصد از زیستتوده اولیه (سر، احشاء، باله و استخوان) به عنوان ضایعات جانبی طبقهبندی میشود. طراحی و اجرای خط تولید پودر ماهی از ضایعات بر مبنای اصل اقتصاد چرخشی، این مواد بیولوژیک را به محصولات باارزش تبدیل میکند. این فرآیند با پختِ ترمیک در دمای ۸۵-۹۰ درجه آغاز میشود که موجب انعقاد پروتئینها و آزادسازی لیپیدها میگردد.
سپس، دستگاههای پرس مارپیچی دوقلو (Twin Screw Presses) با اعمال فشار هیدرولیک، فاز مایع (Stickwater) را از فاز جامد (Presscake) جدا میسازند. استفاده از خشککنهای بخار غیرمستقیم (Indirect Steam Driers) در مرحله نهایی، رطوبت را بدون ایجاد پدیده Maillard (قهوهای شدن و سوختن پروتئین) به زیر ۱۰ درصد کاهش میدهد. نتیجه این مهندسیِ دقیق، تولید پودر ماهی با پروتئینِ قابلیتِ هضمِ بالا و مقادیر TVN (مجموع نیتروژن فرار) بسیار پایین است.
تکنولوژی بستهبندی نوین و افزایش ماندگاری
حلقه نهایی در این زنجیره، خط تولید و بسته بندی آبزیان است که با استفاده از تکنولوژی اتمسفر اصلاحشده (MAP) و وکیومهای عمیق چندمرحلهای، اکسیژنِ در دسترس برای باکتریهای هوازی و واکنشهای اکسیداتیو را حذف میکند. در این سیستمها، تزریق گازهای خنثی نظیر نیتروژن و دیاکسید کربن با نسبتهای دقیق سنسوری (Sensor-controlled Gas Flushing) انجام میشود که ماندگاری محصول تازهِ سرد (Chilled Seafood) را بدون نیاز به مواد نگهدارنده شیمیایی، به طور چشمگیری افزایش میدهد. سرمایهگذاری بر روی این ماشین آلات فرآوری ماهی و میگو نه تنها یک الزام بهداشتی است، بلکه با ارتقای گریدِ کیفیِ محصول نهایی، مزیت رقابتی بینظیری در بازارهای صادراتی ایجاد میکند.
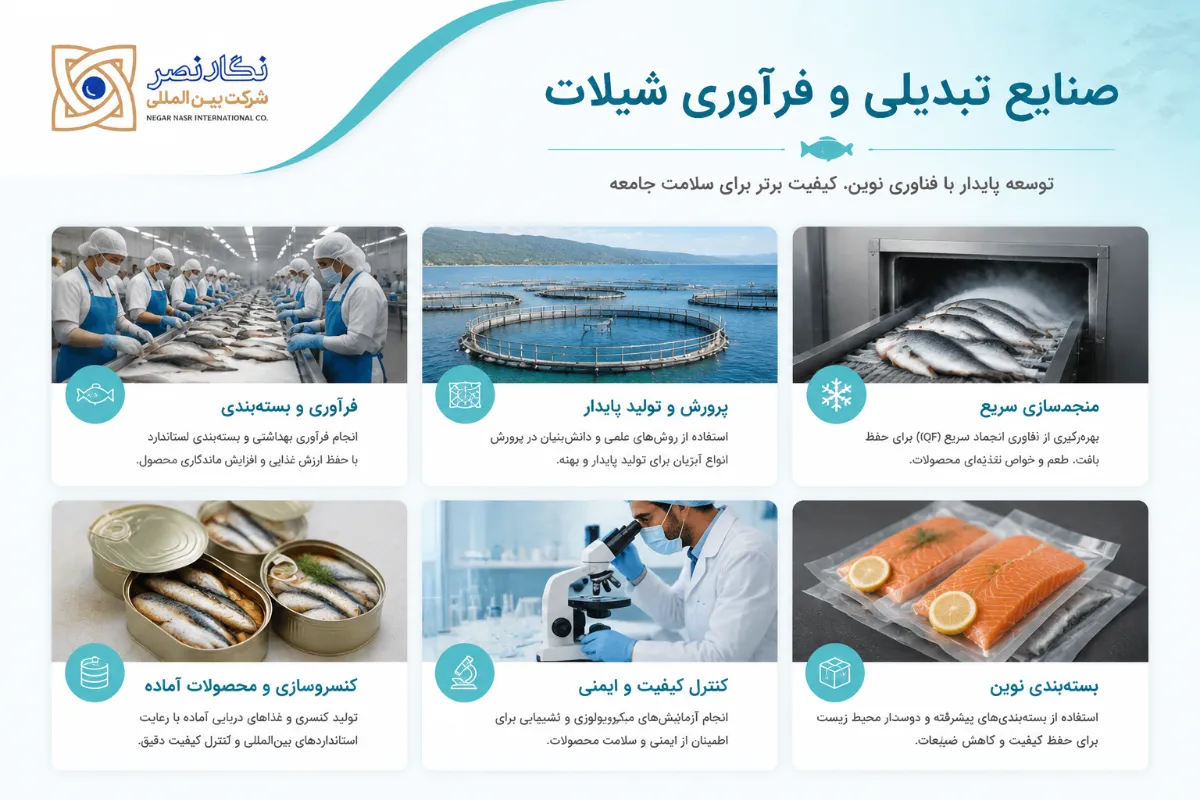
آنالیز فنی و مهندسی در پروژههای صنعتی شیلات
موفقیت در راه اندازی کارخانه فرآوری آبزیان، نیازمند درک عمیق از ترمودینامیک، مکانیک سیالات و مهندسی ایمنی مواد غذایی است. گوشت آبزیان به دلیل ساختار ظریف بافت عضلانی و محتوای بالای آب و پروتئین، به شدت فسادپذیر بوده و مستعد افت کیفیت در برابر نوسانات دمایی و تنشهای مکانیکی است. از این رو، طراحی و انتخاب تجهیزات صنعتی نمیتواند صرفاً بر اساس کارکردهای عمومی ماشینآلات صورت گیرد؛ بلکه نیازمند محاسبات دقیق مهندسی برای حفظ ساختار ارگانولپتیک (Organoleptic) محصول نهایی است. در این بخش، به بررسی علمی و تحلیل مکانیسم عملکرد پیشرفتهترین ماشینآلات در چرخههای مختلف فرآوری و بستهبندی میپردازیم تا استانداردهای لازم جهت دستیابی به حداکثر راندمان تولید و کاهش استهلاک صنعتی را تبیین نماییم.
بهکارگیری اتوماسیون صنعتی مبتنی بر PLC و سیستمهای کنترل حلقه بسته (Closed-loop Control Systems)، دخالت خطای انسانی را به صفر رسانده و بهرهوری را به صورت تصاعدی افزایش میدهد. در ادامه، فازهای اصلی خطوط تولید را با رویکردی کاملاً تخصصی و مبتنی بر فناوریهای روز دنیا کالبدشکافی خواهیم کرد.
مکانیک سیالات در شستشوی اولیه
طراحی ماشین آلات شستشو و آماده سازی آبزیان بر پایه اصول هیدرودینامیک و کنترل جریان آشفته (Turbulent Flow) انجام میپذیرد. در این سیستمها، استفاده از نازلهای فشار بالا با زاویه پاشش کالیبره شده، موجب ایجاد اثر کاویتاسیون (Cavitation) در سطح میکرو میشود که بار میکروبی اولیه (CFU) و بیوفیلمهای سطحی را بدون ایجاد آسیب مکانیکی به بافت فلس و پوست، به شدت کاهش میدهد.
علاوه بر این، ادغام ژنراتورهای اوزون (O3) در سیستم سیرکولاسیون آب دستگاه، با اکسیداسیون سریع غشای سلولی پاتوژنها، استریلیزاسیون سرد را محقق میسازد. استفاده از نوار نقالههای مدولار از جنس پلیمرهای آنتیباکتریال و سیستمهای فیلتراسیون چندمرحلهای، مصرف آب را تا ۴۰ درصد بهینهسازی کرده و پساب صنعتی را در محدوده استانداردهای زیستمحیطی حفظ میکند.
پردازش تصویر و سنسورهای دینامیک
استفاده از دستگاه سورتینگ و گریدینگ ماهی، نقطه عطف اتوماسیون در خطوط مدرن است. این ماشینآلات با تکیه بر الگوریتمهای بینایی ماشین (Machine Vision) و لودسلهای دینامیک (Dynamic Load Cells) با فرکانس پاسخدهی در مقیاس میلیثانیه، عمل سورتینگ را با دقتی بالاتر از ۹۹ درصد انجام میدهند. سنسورهای نوری و لیزری، طول، ضخامت و حتی نقصهای ظاهری آبزی را در کسری از ثانیه اسکن میکنند.
گریدینگ دقیق وزنی (Weight Grading) از اهمیت استراتژیکی در پروسههای حرارتی بعدی برخوردار است. یکنواختی ابعاد ماهیهای سورت شده، موجب میگردد که در تونلهای انجماد سریع (IQF) یا اتوکلاوها، انتقال حرارت به صورت همگن در مرکز بافت ماهی صورت پذیرد، که این امر مستقیماً بر کیفیت و ماندگاری محصول نهایی تاثیر میگذارد.
سینماتیک برش و استخراج حداکثری گوشت
پیچیدهترین چالش مکانیکی در صنایع شیلات، در طراحی دستگاه فیله کن و پوست کن ماهی نهفته است. آناتومی متفاوت گونههای مختلف ماهیان (پلاژیک در برابر کفزی)، نیازمند تیغههایی با آلیاژهای خاص و زوایای برش متغیر است. دستگاههای مدرن با بهرهگیری از سنسورهای التراسونیک، ساختار استخوانی ماهی را پیش از رسیدن به تیغههای دوار (Circular Blades) و نواری (Band Blades) اندازهگیری کرده و فاصله تیغهها را توسط موتورهای سروو (Servo Motors) به صورت خودکار تنظیم میکنند.
این مکانیزم هوشمند، پدیده Gaping (از هم گسیختگی میومرهای عضلانی) را به حداقل رسانده و راندمان استحصال گوشت (Yield Percentage) را به طور چشمگیری افزایش میدهد. سیستمهای پوستکن نیز با استفاده از درامهای خنکشونده، ضخامت چربی زیر پوست را با دقت دهم میلیمتر حفظ کرده و از افت وزن محصول جلوگیری مینمایند.
ترمودینامیک پروسس حرارتی و استریلیزاسیون
حساسترین بخش در تجهیزات خط تولید کنسرو ماهی، ماشینآلات درزجوش (Seaming Machines) و سیستمهای فرآوری حرارتی (Retorts/Autoclaves) هستند. یکپارچگی دوخت قوطی (Double Seam Integrity) با تلورانسهای میکرومتری بررسی میشود تا شرایط هرمتیک (Hermetic Seal) کاملی فراهم شده و از ورود هرگونه میکروارگانیسم جلوگیری گردد.
در مرحله اتوکلاو، محاسبات دقیق مقدار F0 (معیار کشندگی حرارتی) حیاتی است. سیستمهای کنترل مرکزی، پروفایلهای دما-زمان (Temperature-Time Profiles) را به گونهای تنظیم میکنند که نابودی کامل اسپورهای مقاوم باکتری کلستریدیوم بوتولینوم (Clostridium botulinum) تضمین شود، در حالی که از پخت بیش از حد و تخریب آمینواسیدهای ضروری و اسیدهای چرب امگا-۳ جلوگیری به عمل میآید. توزیع یکنواخت بخار و فشار متقابل (Counter-pressure) در این مخازن نقش کلیدی دارد.
بیوشیمی ضایعات و اقتصاد چرخشی (Circular Economy)
با توجه به اینکه در برخی فرآیندها تا ۵۰ درصد از وزن اولیه ماهی (شامل سر، احشاء، استخوان و باله) به عنوان ضایعات جانبی طبقهبندی میشود، ادغام خط تولید پودر ماهی از ضایعات نه تنها یک الزام زیستمحیطی، بلکه یکی از سودآورترین بخشهای کارخانه است. این فرآیند بر پایه اصول بیوشیمیایی و ترمودینامیکی استوار است که شامل مراحل پخت، پرس مکانیکی، خشککردن غیرمستقیم و آسیاب میباشد.
در مرحله پخت (Cooking) در دمای حدود ۸۵ تا ۹۰ درجه سانتیگراد، پروتئینها منعقد شده (Coagulation) و پیوند دیواره سلولهای چربی شکسته میشود. سپس دستگاههای پرس مارپیچی دوقلو (Twin Screw Presses) با اعمال فشار هیدرولیک حسابشده، فاز مایع (Stickwater - حاوی روغن و پروتئینهای محلول) را از فاز جامد (Presscake) جدا میکنند. خشککنهای بخار غیرمستقیم (Indirect Steam Driers) با کاهش رطوبت کیک پرس شده به زیر ۱۰ درصد بدون سوزاندن پروتئین، کیفیت بیولوژیکی پودر ماهی را برای مصارف خوراک دام و آبزیپروری در بالاترین سطح استاندارد (TVN پایین) حفظ میکنند. تمامی این ماشینآلات باید از فولاد ضد زنگ گرید 316L (مقاوم در برابر اسیدهای چرب و محیطهای کلریدی) ساخته شوند تا عمر مفید کارخانه تضمین گردد.